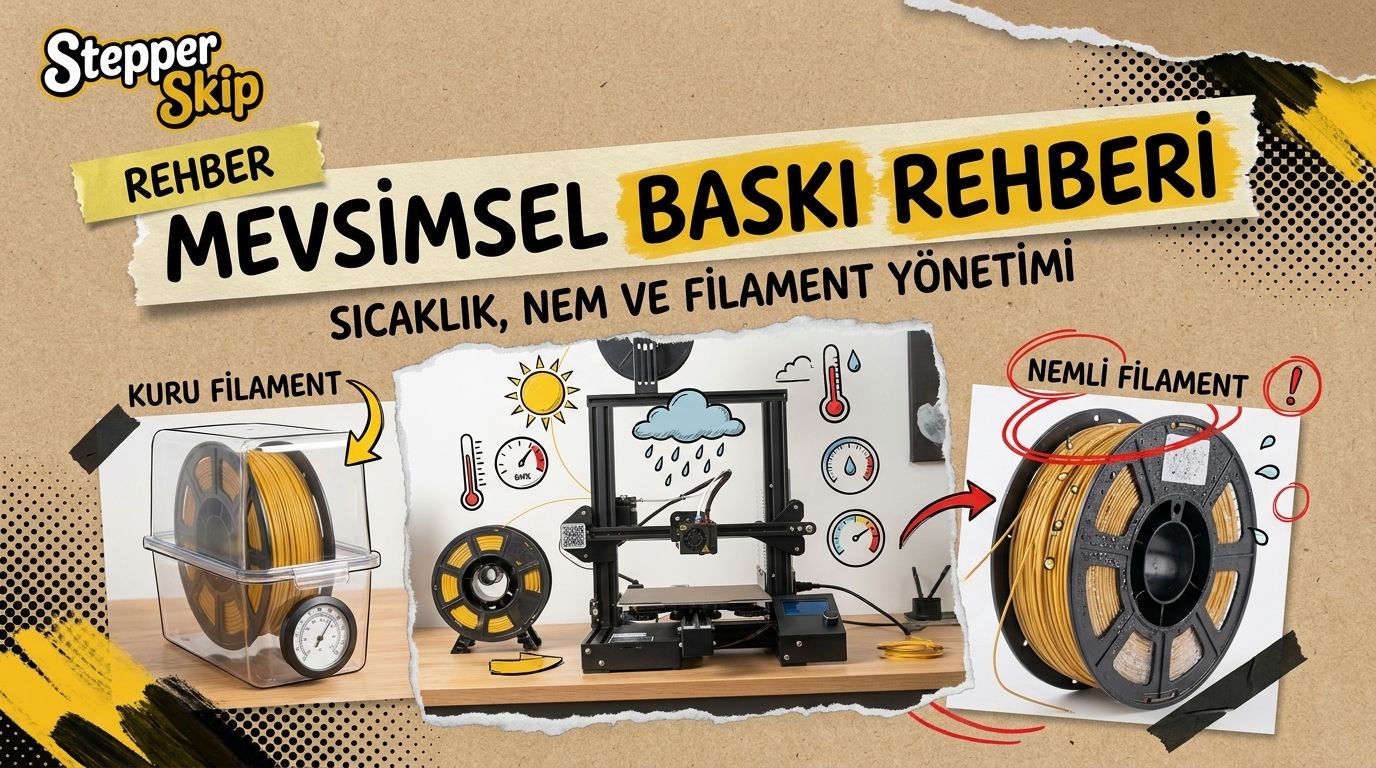
Sonbahar ve kış aylarında düşen ortam sıcaklığı ve artan bağıl nem, 3D baskılarda katman ayrışması (delamination), warping ve ipliklenme gibi yapısal sorunlara yol açar. Bu rehberde; ortam koşullarının ABS ve PETG polimer zincirlerine etkilerini, hidroliz riskini ve pratik filament kurutma protokollerini teknik verilerle inceliyoruz.
Mevsim Geçişlerinde 3D Baskı Dinamikleri: Neden Sonbahar ve Kış Zorlayıcıdır?
3D baskı atölyelerinde yaz aylarında kusursuz çalışan dilimleme profillerinin sonbahar ve kış aylarında aniden bozulması, üreticilerin en sık karşılaştığı mevsimsel sorunların başında gelir. Ortam sıcaklığının 24-26°C bandından 15-18°C veya daha düşük seviyelere gerilemesi, yağışlarla birlikte iç mekan bağıl neminin yükselmesi ve odadaki hava sirkülasyonu (cereyan), ekstrüzyon fiziğini doğrudan değiştirir.
Özellikle termoplastik polimerlerin soğuma eğrileri, katmanlar arası difüzyon süreci ve higroskopik su tutulumu; ortam koşullarına karşı son derece hassastır. Bu rehberde, soğuk ve nemli havaların baskı kalitesine etkisini termodinamik verilerle inceliyor, ABS ve PETG'de katman ayrışmasını önleme yollarını ve doğru filament kurutma protokollerini adım adım ele alıyoruz.
Düşen Ortam Sıcaklığının Polimerlere Etkisi: Termal Gerilme ve Katman Ayrışması
FDM baskı teknolojisinde iki katmanın birbirine kaynaması (interlayer bonding), yeni serilen erimiş polimerin alt katmanın yüzeyini kısmen yeniden eritmesi ve polimer zincirlerinin arayüzde birbirine karışması (termal difüzyon) ile gerçekleşir. Ortam sıcaklığı düştüğünde iki temel fiziksel problem ortaya çıkar:
- Aşırı Hızlı Soğuma Gradyanı: Nozül çıkışındaki yüksek sıcaklık ile ortam havası arasındaki fark (delta T) büyüdükçe, ekstrüzyon hattı camlaşma sıcaklığının (Tg) altına çok daha hızlı düşer. Bu durum, polimer zincirlerinin difüzyon için ihtiyaç duyduğu temas süresini dramatik şekilde kısaltır.
- Diferansiyel Isıl Büzülme: Katmanlar soğurken hacim kaybeder. Üst katman hızla soğuyup büzülürken alt katman tablanın ısısıyla genleşmiş kalır. Bu dengesizlik, katman arayüzlerinde çekme gerilmeleri (tensile stress) oluşturur ve sonuçta katman ayrışması (delamination) veya köşelerden kalkma (warping) meydana gelir.
ABS ve ASA: Termal Şokun En Ağır Vurduğu Malzemeler
ABS polimeri yaklaşık 105°C camlaşma sıcaklığına (Tg) ve %0.8 - %1.5 arasında belirgin bir doğrusal termal genleşme/büzülme katsayısına sahiptir. Soğuk bir odada açık kasa bir yazıcıyla ABS basıldığında:
- Parçanın dış kabuğu oda sıcaklığına hızla yenik düşer ve katmanlar arasındaki bağ mukavemeti teorik değerin %40 altına kadar gerileyebilir.
- Modelin Z ekseninde yükselen katmanlarında yatay çatlaklar ve katman ayrışmaları oluşur.
- Topluluk deneyimlerinde de vurgulandığı üzere, açık kasa yazıcılarla kış aylarında ABS basmak ciddi baskı kusurlarına yol açar; yazıcı kabin içi sıcaklığının en az 40-50°C seviyesinde tutulması şarttır.
PETG: Kırılganlaşan Bağlar ve Aşırı Soğutma Tuzağı
PETG, yaklaşık 75-80°C camlaşma sıcaklığına ve %0.2 - %0.5 büzülme katsayısına sahiptir; bu yönüyle ABS kadar şiddetli çarpılma (warping) göstermez. Ancak kış aylarında PETG baskılarında en büyük yanılgı parça soğutma fanı ayarlarında yaşanır:
- Yaz aylarında %50-60 fan gücüyle sorunsuz basılan PETG, kışın oda sıcaklığı 18°C'ye indiğinde aşırı soğur ve katman yapışması neredeyse tamamen kaybolur.
- Parça baskıdan pürüzsüz görünerek çıksa bile, hafif bir mekanik yük altında katman çizgilerinden cam gibi kırılır.
- Kış koşullarında PETG için parça soğutma fanı %20-35 aralığına çekilmeli, köprü ve aşırı sarkan bölgeler haricinde tam güçten kaçınılmalıdır.
Nem Yönetimi ve Higroskopik Bozulma
Sonbahar ve kış aylarında dışarıda yağışların artması, kapalı mekanlarda havalandırmanın azalması ve çamaşır kurutma gibi etkenler bağıl nemin %60-70 seviyelerine tırmanmasına neden olabilir. Filamentlerin neme maruz kalması yalnızca yüzey kalitesini değil, malzemenin iç yapısını da bozar.
Nozül İçi Hidroliz: Mekanik Dayanım Kaybı
Nem almış bir filament hotend boğazına girdiğinde, 200-260°C sıcaklıkta hapsolmuş su molekülleri anında buharlaşarak genleşir. Bu süreçte:
- Patlama ve Çıtırtı Sesleri: Buhar kabarcıkları nozül çıkışında mikro patlamalar yaparak ekstrüzyonda boşluklara (pitting) ve ipliklenmeye (stringing) yol açar.
- Hidrolitik Parçalanma: Yüksek sıcaklık altında su molekülleri polimer zincirlerini kırar (hidroliz). Polimerin moleküler ağırlığı düşer ve parça nihai çekme dayanımının %20 ila %35'ini kaybeder.
- Boyutsal Tutarsızlık: Su emilimi filament çapını 1.75 mm'den 1.78-1.80 mm seviyelerine şişirebilir, bu da feeder dişlilerinde sıkışma ve tutarsız debi (flow rate) üretir.
Filament Kurutma Protokolleri ve Teknik Parametreler
Filamentleri sadece kapalı kutuda veya silika jel ile saklamak, mevcut nemi dışarı atmaz; silika jel sadece havadaki serbest nemi tutarak koruma sağlar. Nem almış polimerin içerisindeki suyun buharlaştırılması için kontrollü ısı transferi ve hava tahliyesi gereklidir.
| Filament Türü | Higroskopik Yatkınlık | Önerilen Kurutma Sıcaklığı | Kurutma Süresi | Kritik Sıcaklık Sınırı (Tg) |
|---|---|---|---|---|
| PLA / PLA+ | Düşük - Orta | 45°C - 50°C | 4 - 6 Saat | 55°C (Üzerinde filament yumuşar ve yapışır) |
| PETG | Orta - Yüksek | 60°C - 65°C | 4 - 6 Saat | 75°C |
| ABS / ASA | Orta | 70°C - 80°C | 3 - 5 Saat | 100°C |
| TPU (Esnek) | Yüksek | 50°C - 55°C | 5 - 8 Saat | 60°C |
| PA (Naylon) / PC | Çok Yüksek | 75°C - 85°C | 8 - 12 Saat | 90°C+ |
Doğru ve Yanlış Kurutma Yöntemleri
Topluluk forumumuzda paylaşılan filament kurutma deneyimleri doğrultusunda şu metotlar öne çıkmaktadır:
- Özel Filament Kurutucu Kutuları (Dryer Box): Isıtma rezistansı ve entegre fanı sayesinde homojen ısı dağılımı sağlar. Baskı esnasında doğrudan kutudan besleme yapılması kış aylarında mükemmel sonuç verir.
- Yazıcı Tablası + Karton Kutu Yöntemi: Harici kurutucusu olmayanlar için en etkili acil durum çözümüdür. Makara ısıtılmış tablanın üzerine konur, üzerine havalandırma delikleri açılmış bir karton kutu kapatılır. PETG için 65°C, ABS için 75°C tabla sıcaklığında 4-5 saat bekletmek filamenti derinlemesine kurutur.
- Ev Tipi Mutfak Fırını Tehlikesi: Mutfak fırınlarının termostat histerezisi çok geniştir. 50°C'ye ayarlanan bir fırın anlık dalgalanmalarda 70-80°C'ye fırlayabilir; bu da makaranın plastik gövdesini ve filamenti tek parça halinde eritip kullanılmaz hale getirir.
Sonbahar ve Kış İçin Pratik Atölye Önlemleri
Soğuk mevsimlerde fire oranını sıfıra indirmek ve katman mukavemetini maksimumda tutmak için şu optimizasyonları uygulayın:
- Yazıcıyı Hava Akımlarından Koruyun: Cihazı pencere altı, balkon kapısı önü veya klima menfezi gibi cereyan alan noktalardan uzaklaştırın. Açık kasa yazıcılar için katlanabilir kumaş kabinler (enclosure) edinin.
- Ön Isıtma (Pre-Heat) Alışkanlığı Edinin: Baskıyı başlatmadan önce tablayı hedef sıcaklığa getirip 10-15 dakika bekleyin. Bu sayede hem tabla yüzeyindeki termal genleşme dengelenir hem de kapalı kasaların içi 30-40°C civarına ısınır.
- İlk Katman ve Etek (Brim) Ayarları: Soğuk havalarda ilk katman tabla sıcaklığını 5°C artırın. Büyük tabanlı modellerde köşelerin kalkmasını engellemek için dilimleyicide en az 5-8 mm genişliğinde Brim veya köşe diskleri (mouse ears) kullanın.
- Vakumlu Poşet ve Kuru Saklama: Kurutulmuş makaraları kullanım sonrasında hemen desikant (silika jel) içeren vakumlu poşetlere veya contalı hava geçirmez kutulara kaldırın.