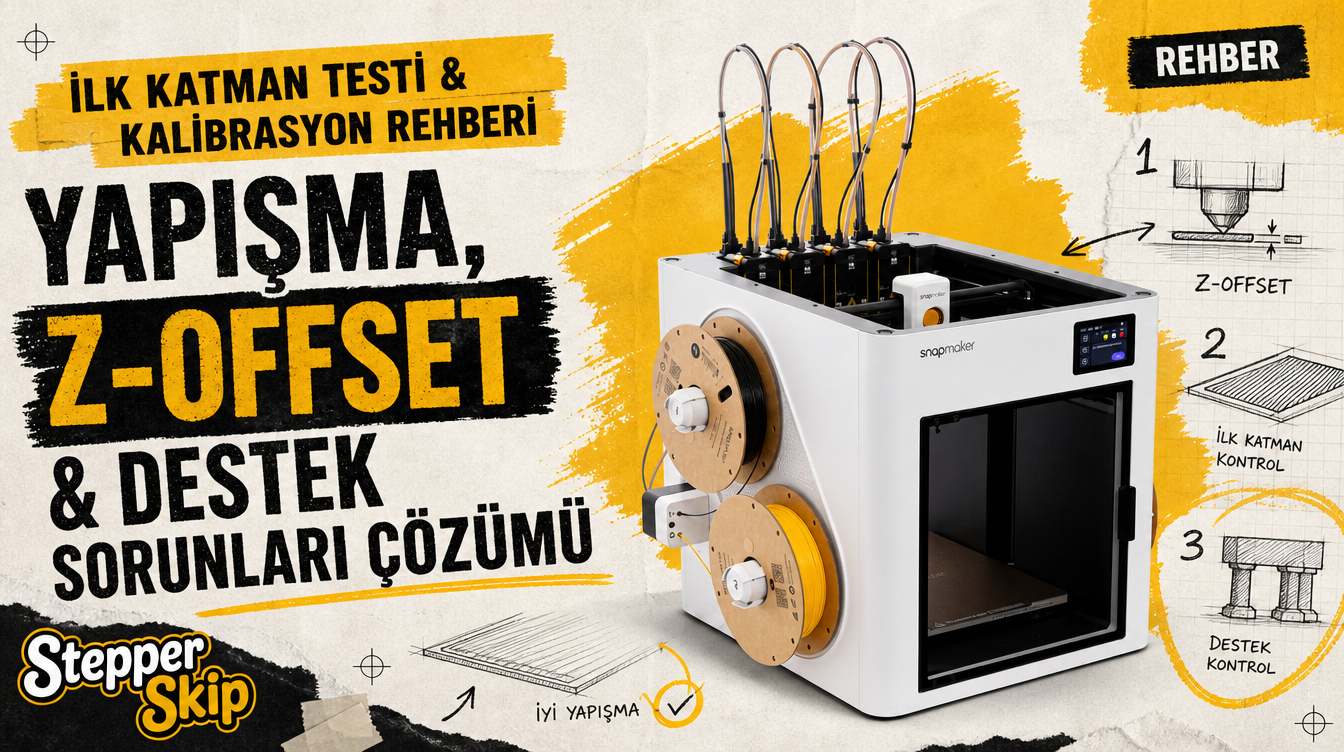
Snapmaker U1 ilk katman testi, tabla yapışma sorunları, 4 takım kafası Z-offset kalibrasyonu, PEI bakımı ve sıfır boşluklu destek ayarları rehberi.
Snapmaker U1 İlk Katman Kalibrasyonu Neden Hayati Önem Taşır?
Masaüstü 3D baskıda başarılı bir parçanın temeli kusursuz bir ilk katmandır. 4 bağımsız araç kafasına (toolhead) sahip olan Snapmaker U1 3D Yazıcı, 500 mm/s gibi agresif hızlarda ve 20.000 mm/s² ivmelenmeyle çalışırken ilk katmanın tablaya tutunması ekstra hassasiyet gerektirir. Kullanıcıların Reddit ve yerli teknik topluluk forumlarında en sık karşılaştığı katman kalkması, nozülün havada kalması, dalgalanma (wrinkles) veya desteklerin modele kaynaması gibi sorunlar; doğru bir ilk katman testi ve kalibrasyon protokolü ile tamamen ortadan kaldırılabilir.
Bu rehberde, Snapmaker U1 kullanıcılarının ilk katman kalitesini kusursuzlaştırması için adım adım test, tabla temizliği, 4 kafalı Z-offset eşitlemesi ve ayrışabilir destek ayarlarını paylaşıyoruz.
Adım 1: PEI Tabla Yüzeyinin Kimyasal ve Fiziksel Temizliği
Snapmaker U1, çift taraflı dokulu (textured) PEI yay çeliği tabla ile gelir. Dokulu PEI yüzeyler, parmaklardan geçen görünmez yağ tabakasına ve fabrika koruyucu film artıklarına karşı son derece duyarlıdır. Yapışma sorunlarının %80'i yetersiz tabla temizliğinden kaynaklanır:
- Ilık Su ve Bulaşık Deterjanı: Plakayı yazıcıdan çıkarın, aşındırıcı olmayan yumuşak bir sünger ve yağ çözücü sıvı sabunla yıkayın. Bol ılık suyla durulayın ve temiz bir mikrofiber bezle kurulayın. Yüzeye çıplak elle dokunmayın.
- İzopropil Alkol (IPA %99): Her 3–4 baskıda bir, tabla oda sıcaklığındayken yüzeyi saf IPA ile silin. Sıcak tablaya IPA sürmek alkolün anında buharlaşmasına ve yağların yüzeye tekrar yapışmasına neden olur.
- Tabla Sıcaklığı: Standart PLA için 55–60 °C, PETG için 70–75 °C tabla sıcaklığı PEI yüzeyin genleşerek polimeri tutmasını sağlar.
Adım 2: Nozül Temizliği ve Yük Hücresi (Load Cell) Otomatik Kalibrasyonu
Snapmaker U1, tabla seviyelemesini kafalardaki hassas yük sensörleri (load cell / inductive sensor) ile ölçer. Eğer nozül ucunda sertleşmiş ufak bir filament artığı kalmışsa, sensör tablayı gerçek yüzeyden 0.1–0.3 mm daha yukarıda algılar. Bu durum nozülün baskıya havada başlamasına veya zayıf yapışmaya yol açar:
- Kalibrasyona başlamadan önce hotend sıcaklığını 200 °C'ye çıkarın ve nozül ucunu pirinç fırça ile tamamen temizleyin.
- Dokunmatik ekran veya Klipper tabanlı Fluidd arayüzü üzerinden Bed Leveling & Mesh Calibration sürecini başlatın.
- Yazıcının 270 × 270 mm tabla üzerindeki çok noktalı mesh ölçümünü tamamlamasını bekleyin.
Adım 3: 4 Kafa İçin Bağımsız Z-Offset ve Babystepping İnce Ayarı
Tek kafalı yazıcılarda tek bir Z-offset değeri yeterliyken, Snapmaker U1'de 4 ayrı takım kafasının Z yüksekliği birbirine tam eşitlenmelidir. Kafalar arasında 0.05 mm'lik bir sapma bile Kafa 1 kusursuz basarken Kafa 2'nin ilk katmanı kazımasına sebep olabilir:
| İlk Katman Görsel Belirtisi | Mevcut Sorun | Gerekli Düzeltme (Babystep) |
|---|---|---|
| Hatlar arasında boşluklar var, iplikler ayrık duruyor | Nozül tablaya çok uzak (Yetersiz ezilme) | Z-offset değerini -0.02 mm / -0.05 mm düşürün |
| Yüzeyde dalgalanmalar, çapaklar ve pürüzlü sırtlar oluşuyor | Nozül tablaya çok yakın (Aşırı ezilme) | Z-offset değerini +0.02 mm / +0.05 mm yükseltin |
| Hatlar birbiriyle pürüzsüzce birleşmiş, tek parça cam gibi yüzey | İdeal İlk Katman Squish Dengesi | Ayar idealdir, değeri profilde saklayın |
İlk katman test dosyasını basarken Snapmaker dokunmatik ekranındaki Z-Offset butonuna basarak baskı anında 0.01 mm'lik adımlarla canlı ince ayar (live babystepping) yapabilirsiniz.
Adım 4: Snapmaker Orca / OrcaSlicer İlk Katman Hız ve Akış Ayarları
Snapmaker U1'in 500 mm/s azami hızı, ilk katman için geçerli değildir. İlk katmanda polimerin PEI gözeneklerine kilitlenmesi için dilimleyici ayarlarında şu parametreleri uygulayın:
- İlk Katman Hızı (First Layer Speed): 30 - 45 mm/s aralığına sabitleyin.
- İlk Katman Hat Genişliği (First Layer Line Width): Standart 0.4 mm yerine 0.48 mm veya %120 olarak ayarlayın. Geniş basılan hatlar yüzeye daha güçlü tutunur.
- İlk Katman Katman Yüksekliği: Standart katman 0.20 mm olsa dahi ilk katmanı 0.24 mm veya 0.28 mm olarak tanımlayın; bu tolerans mikro tabla eğriliklerini tolere eder.
- Parça Soğutma Fanı: İlk 1 veya 2 katman boyunca parça soğutma fanını tamamen kapalı (%0) tutun.
Snapmaker U1 Destek Sorunlarının Çözümü: Sıfır Boşluklu Arayüz
Kullanıcıların forumlarda sıkça şikayet ettiği "desteklerin modelden ayrılmaması veya modele kaynaması" sorunu, U1'in 4 kafa avantajı doğru kullanılmadığında ortaya çıkar. Aynı malzemeyle destek basarken en az 0.2 mm Z mesafesi bırakmak gerekir; bu da alt yüzeyin sarkmasına yol açar.
U1 ile sıfır hatalı destek yüzeyi elde etmek için:
- Ayrışabilir Malzeme Ataması: Kafa 1'e PLA, Kafa 2'ye PETG (veya suda eriyen PVA) takın.
- Destek Arayüzü (Support Interface): Dilimleyicide sadece Support Interface Tool olarak Kafa 2'yi seçin. Tüm desteği PETG basmak yerine sadece temas eden 2 katmanı PETG basarak hem zamandan hem filamentten tasarruf edin.
- Üst Z Boşluğu (Top Z Distance): PLA ile PETG kimyasal olarak birbirine yapışmadığı için bu mesafeyi 0.0 mm yapın. Destekler baskı bittiğinde en ufak kalıntı bırakmadan tereyağı gibi ayrılacaktır.
Snapmaker U1'in donanım spesifikasyonlarını, uyumlu yedek parça seçeneklerini ve yetkili satıcı fiyat tekliflerini incelemek için Snapmaker U1 3D Yazıcı Ürün Sayfası'nı ziyaret edebilir, kullanıcıların topluluk deneyimlerini inceleyebilirsiniz.